快速订购
全球各地区
供应商品
热搜产品:
汉高乐泰*Glueforce固科*道康宁*威肯*美国大猩猩*戴马斯
0755-82339163
服务时间:9:00 - 18:00 - 节假日除外 -
首页
胶水大全
乐泰胶水设备
解决方案
资质证书
客户案例
胶水百科
关于汉高达
新闻资讯
常见问答
荣誉资质
合作客户
联系我们
公司介绍
联系方式
胶水百科
联系我们
总机:0755-8233-9163
传真:0755-8233-9162
手机:
180-2539-0260
(
微信同号
)
135-1085-6870
;
邮件:e-commerce1@glue.com.hk
联系地址:深圳市罗湖区人民南路2008号深圳嘉里中心1313
常见问答
问
如何复检产品的合格性?
问
产品废弃物怎么处理?
问
产品保质期多久?
问
双组份丙烯酸胶黏剂使用方法?
问
丙烯酸胶黏剂的储存方式和保质期
问
合理的混胶比例误差控制范围?
问
应用前如何清洁粘接基材表面?
问
什么方法可以缩短固定时间?
问
丙烯酸结构胶的耐温范围?
问
混胶嘴可以反复使用吗?
相关产品
科佳KJ-998硅胶-科佳KJ-998产品介绍
3M EC-9323环氧结构胶-3M EC-9323胶水TDS下载
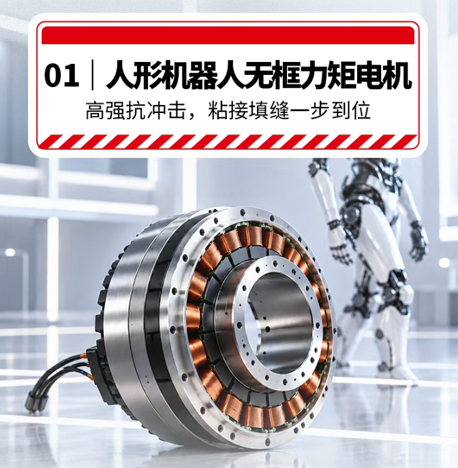
人形机器人无框力矩电机磁钢粘接填缝
首页
>
胶水百科
人形机器人无框力矩电机磁钢粘接填缝
分享给朋友:
来源:
作者:汉高达
12
2026-11-09
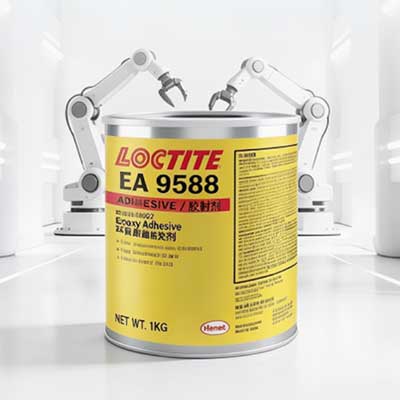
人形机器人关节模组向高功率密度、高可靠、可量产演进,无框力矩电机磁钢粘接填缝面临材料难粘、耐温、抗冲击、1.5mm填缝和量产节拍挑战。采用LOCTITE AA 326结构粘接 + LOCTITE EA 9588填缝的双胶组合,在该项目验证中实现1500N推力、98%+合格率、150°C老化后热强度700N以上,并支持80°C快速固化和自动点胶贴磁。
为什么推荐
乐泰326
+ 乐泰9588?
LOCTITE AA 326:用于磁钢结构粘接与初固,提供高强粘接和抗冲击性能;
LOCTITE EA 9588:用于磁钢初固后的填缝,最大填缝可达1.5mm,补足缝隙、提升整体可靠性。
工艺顺序为:磁钢先定位初固,再进行填缝,兼顾结构强度、缝隙填充和自动化点胶贴磁节拍。
磁钢粘接填缝不只是“粘住”
人形机器人关节模组中的无框力矩电机,磁钢粘接填缝面临多重挑战:
材料难粘:不锈钢转子与镀锌钕铁硼磁钢界面差异大,对附着力要求高;
耐温要求高:长期120°C、短时150°C,老化后强度不能明显衰减;
抗冲击要求强:关节频繁启停、正反转,磁钢不能松动、移位;
填缝要到位:磁钢初固后还需填缝,最大填缝可达1.5mm;
量产要效率:支持自动点胶贴磁,固化速度要跟得上产线节拍。
方案:结构粘接+填缝协同
LOCTITE AA 326:磁钢结构粘接与初固
用于磁钢结构粘接与初固,提供高强粘接和抗冲击性能,为后续填缝和整体结构稳定打基础。
LOCTITE EA 9588
:初固后填缝
用于磁钢初固后的填缝,填缝能力可达1.5mm,补足缝隙,提升整体可靠性。
工艺体系
磁钢定位 → AA 326初固 → EA 9588填缝 → 固化/产线节拍匹配。该组合适合自动化点胶贴磁工艺。
无框力矩电机磁钢粘接填缝常见问题
Q1:为什么磁钢粘接填缝要采用双胶组合?
A:因为结构粘接和填缝任务不同。LOCTITE 326负责磁钢结构粘接与初固,LOCTITE 9588负责初固后填缝,二者协同兼顾强度和缝隙填充。
Q2:该方案适用什么材料和结构?
A:适用于不锈钢转子与镀锌钕铁硼磁钢的粘接填缝场景,具体以项目验证和工艺测试为准。
Q3:耐温能力如何?
A:项目要求长期耐温120°C、短时耐温150°C。
Q4:最大填缝能力是多少?
A:LOCTITE 9588用于磁钢初固后填缝,最大填缝可达1mm。
对于人形机器人关节模组无框力矩电机,磁钢粘接填缝需要同时解决附着力、耐温、抗冲击、1mm填缝和量产效率。LOCTITE AA 326 + LOCTITE EA 9588以“结构粘接+填缝”的协同方案,在该项目验证中满足要求,为磁钢固定、填缝和量产效率提供一体化工艺思路。
上一篇:
乐泰736活化剂使用说明书
下一篇:
无
相关标签
你可能感兴趣的
汉高达竭力为每一位需要用胶水的客户提供最完美的售后解决方案,不再为粘接而烦恼
科佳KJ-998硅胶-科佳KJ-998产品介绍
3M EC-9323环氧结构胶-3M EC-9323胶水TDS下载
LOCTITE ABLESTIK 3129-乐泰3129环氧胶水TDS下载
乐赛尔LOXEAL15-36螺纹密封胶
乐泰7165清洗剂
藤仓化成DOTITE D-550导电银胶
Loctite ABLESTIK ABP 8068TI-乐泰ABP 8068TI
Dymax OP-67-戴马斯OP-67胶水
MS 702-98磁瓦粘接胶
MSC 1000S助焊剂
BERGQUIST TGR 4000EI导热硅脂
LOCTITE FT 220鞋类粘接瞬干胶
业务QQ
0755-82339163