快速订购
全球各地区
供应商品
热搜产品:
汉高乐泰*Glueforce固科*道康宁*威肯*美国大猩猩*戴马斯
0755-82339163
服务时间:9:00 - 18:00 - 节假日除外 -
首页
胶水大全
乐泰胶水设备
解决方案
资质证书
客户案例
胶水百科
关于汉高达
新闻资讯
常见问答
荣誉资质
合作客户
联系我们
公司介绍
联系方式
胶水百科
联系我们
总机:0755-8233-9163
传真:0755-8233-9162
手机:
180-2539-0260
(
微信同号
)
135-1085-6870
;
邮件:e-commerce1@glue.com.hk
联系地址:深圳市罗湖区人民南路2008号深圳嘉里中心1313
常见问答
问
如何复检产品的合格性?
问
产品废弃物怎么处理?
问
产品保质期多久?
问
双组份丙烯酸胶黏剂使用方法?
问
丙烯酸胶黏剂的储存方式和保质期
问
合理的混胶比例误差控制范围?
问
应用前如何清洁粘接基材表面?
问
什么方法可以缩短固定时间?
问
丙烯酸结构胶的耐温范围?
问
混胶嘴可以反复使用吗?
相关产品
3M EC-9323环氧结构胶-3M EC-9323胶水TDS下载
LOCTITE ABLESTIK 3129-乐泰3129环氧胶水TDS下载
厌氧胶难固化是什么原因?有哪些解决方法
首页
>
胶水百科
厌氧胶难固化是什么原因?有哪些解决方法
分享给朋友:
来源:
作者:汉高达
7
2026-11-04
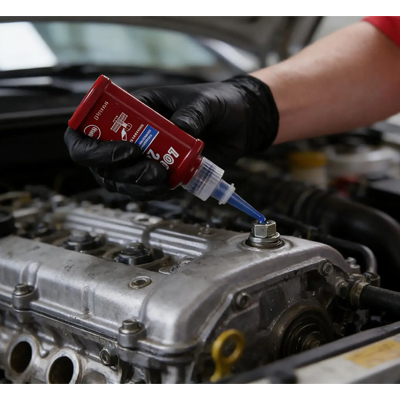
厌氧胶在缺氧条件下固化,但实际施工中常遇到固化慢、不固化的问题。汉高达胶水工程师将围绕影响厌氧胶固化的四大因素,梳理可落地的加速方案,帮助提升装配效率与粘接可靠性。
一、厌氧胶为什么难固化?
厌氧胶的固化依赖“缺氧+金属离子催化”两个条件。当环境或工艺不满足时,固化速度会明显下降,甚至出现表层不干、内部不固的现象。常见原因可归纳为以下四类。
1. 粘接表面特性不匹配
不同金属对厌氧胶的催化活性差异较大。活性金属表面(如铁、铜)能加速固化;惰性金属表面(如不锈钢、锌、铬、铝)催化作用弱,固化时间会延长。表面过于光滑或存在氧化层,也会降低反应效率。
2. 粘接间隙过大
厌氧胶适用于紧密配合的间隙,一般在0.1mm以内效果较好。间隙过大时,氧气残留多、胶层难以形成缺氧环境,固化速度变慢甚至不固化。大间隙场景需选用高粘度或专用填缝型厌氧胶。
3. 环境温度偏低
厌氧胶固化反应对温度敏感。温度越低,反应速率越慢;冬季或低温车间施工时,固化时间可能成倍延长。通常建议在15℃以上施工,低温环境需采取预热或促进措施。
4. 表面污染与施工不当
油污、防锈油、脱模剂、灰尘等会阻隔金属离子与胶液接触,严重影响固化。涂胶量不足、装配后未及时定位、胶液暴露时间过长,也会导致固化不良。
二、厌氧胶固化加速方案
针对上述因素,可从表面处理、促进剂、温度控制和工艺调整四个方向入手。
方案1:规范表面处理
施工前对粘接面进行除油、除锈、干燥处理,必要时轻微打磨增加表面活性。清洁后的表面应避免二次污染,并在规定时间内完成涂胶装配。
方案2:使用厌氧胶促进剂
对惰性金属表面或低温环境,可搭配专用促进剂(底涂剂)使用。促进剂能提供催化离子、缩短固化时间,尤其适用于不锈钢、镀锌件等难固化基材。使用时按产品说明涂覆并待溶剂挥发后再涂胶。
方案3:适当提高施工温度
在工艺允许范围内,将工件预热至合理温度(如40℃—60℃)可显著加快固化。注意温度不宜过高,避免胶液过早结皮或影响操作时间。
方案4:控制间隙与涂胶量
根据间隙选择合适粘度的厌氧胶,装配间隙尽量控制在产品推荐范围内。涂胶应均匀覆盖粘接面,避免过量或不足;装配后保持定位至初固完成。
三、常见问题(FAQ)
Q1:厌氧胶表面发粘不干是怎么回事?
A:厌氧胶在接触空气的表面会因氧气抑制而保持液态,这是正常现象。若内部已固化,表层可擦拭清除;若整体不固,需排查间隙、污染和温度因素。
Q2:不锈钢件用厌氧胶不固化怎么办?
A:不锈钢属于惰性表面,建议先清洁打磨,并配合促进剂使用,可明显改善固化速度。
Q3:低温车间如何加快厌氧胶固化?
A:可对工件预热、提高环境温度,或选用低温型厌氧胶并搭配促进剂。
厌氧胶难固化通常不是单一原因造成,而是表面特性、间隙、温度和污染等因素叠加的结果。通过规范表面处理、合理使用促进剂、控制施工温度与间隙,大多数固化问题都可以有效改善。选胶时应结合基材、间隙和工况,可以咨询
汉高达
在线客服获取针对性方案。
上一篇:
乐泰光固化胶特点和工艺介绍
下一篇:
无
相关标签
你可能感兴趣的
汉高达竭力为每一位需要用胶水的客户提供最完美的售后解决方案,不再为粘接而烦恼
3M EC-9323环氧结构胶-3M EC-9323胶水TDS下载
LOCTITE ABLESTIK 3129-乐泰3129环氧胶水TDS下载
乐赛尔LOXEAL15-36螺纹密封胶
乐泰7165清洗剂
藤仓化成DOTITE D-550导电银胶
Loctite ABLESTIK ABP 8068TI-乐泰ABP 8068TI
Dymax OP-67-戴马斯OP-67胶水
MS 702-98磁瓦粘接胶
MSC 1000S助焊剂
BERGQUIST TGR 4000EI导热硅脂
LOCTITE FT 220鞋类粘接瞬干胶
LOCTITE WT 3003UV胶
业务QQ
0755-82339163